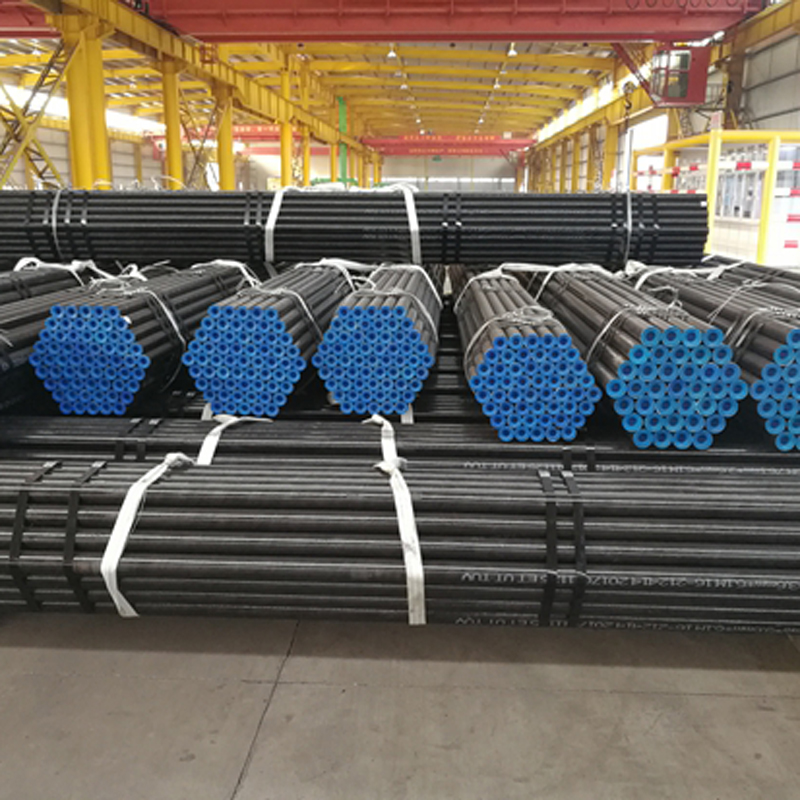
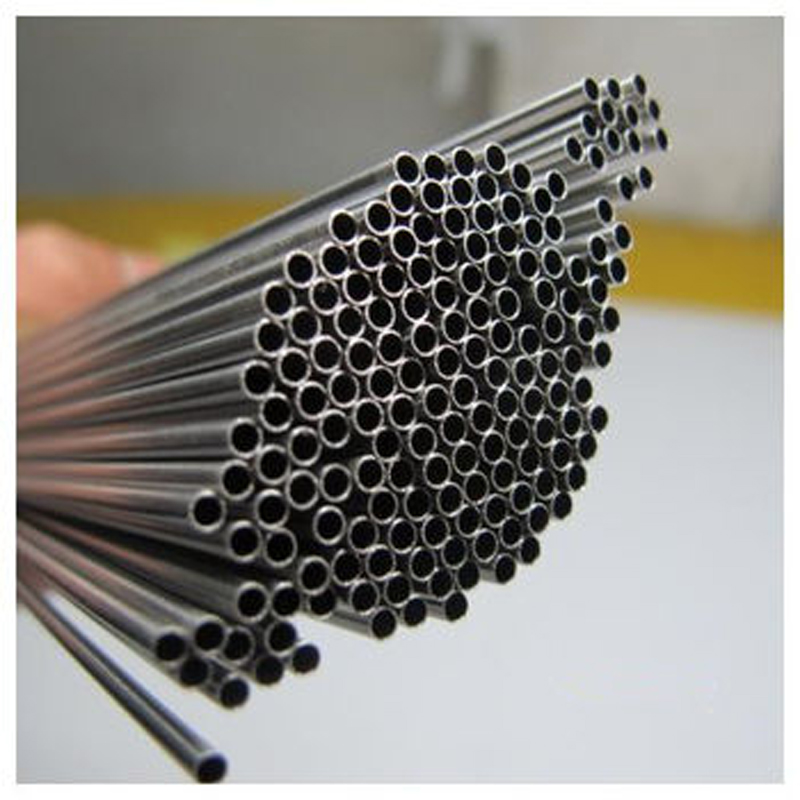
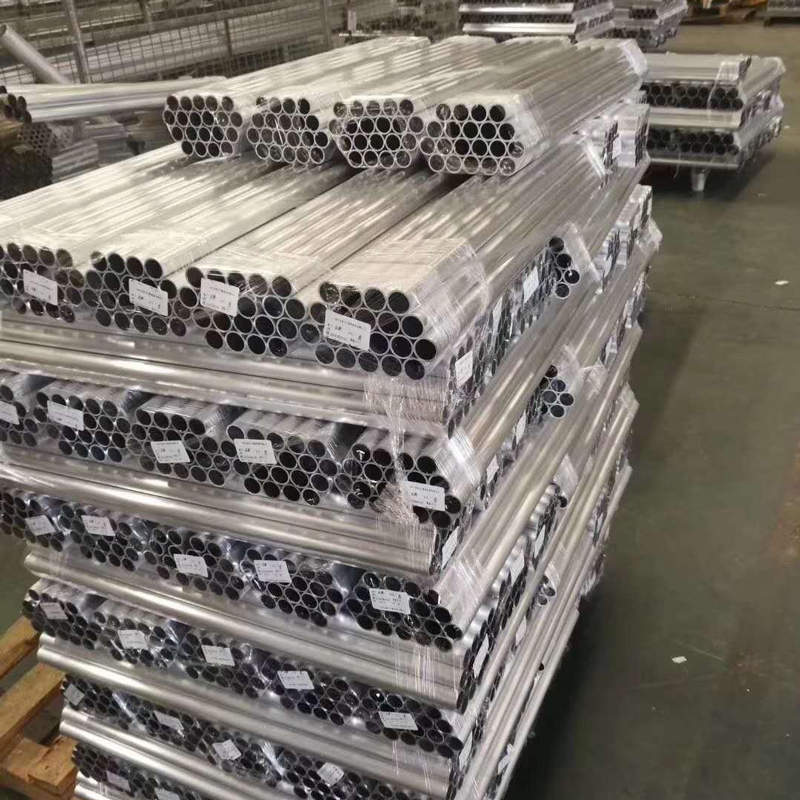
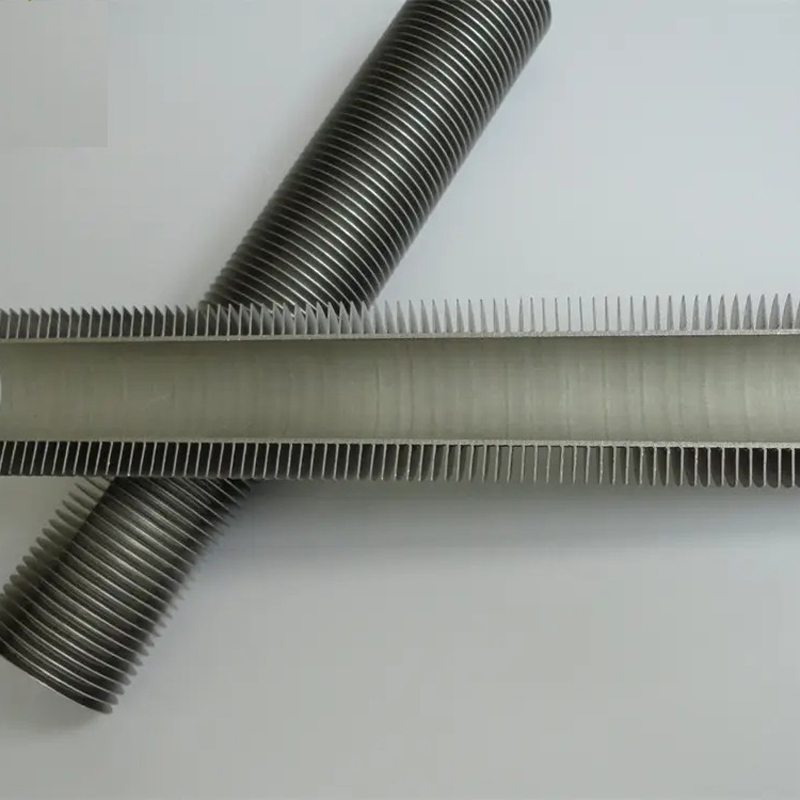
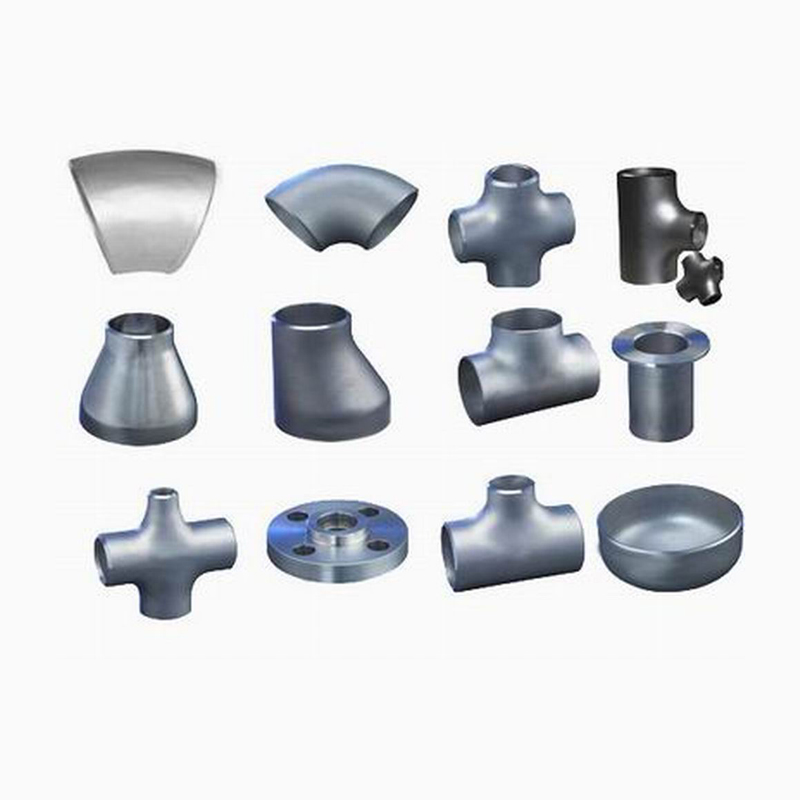
Труба з нержавіючої безшовної сталі 304, 310S, 316L
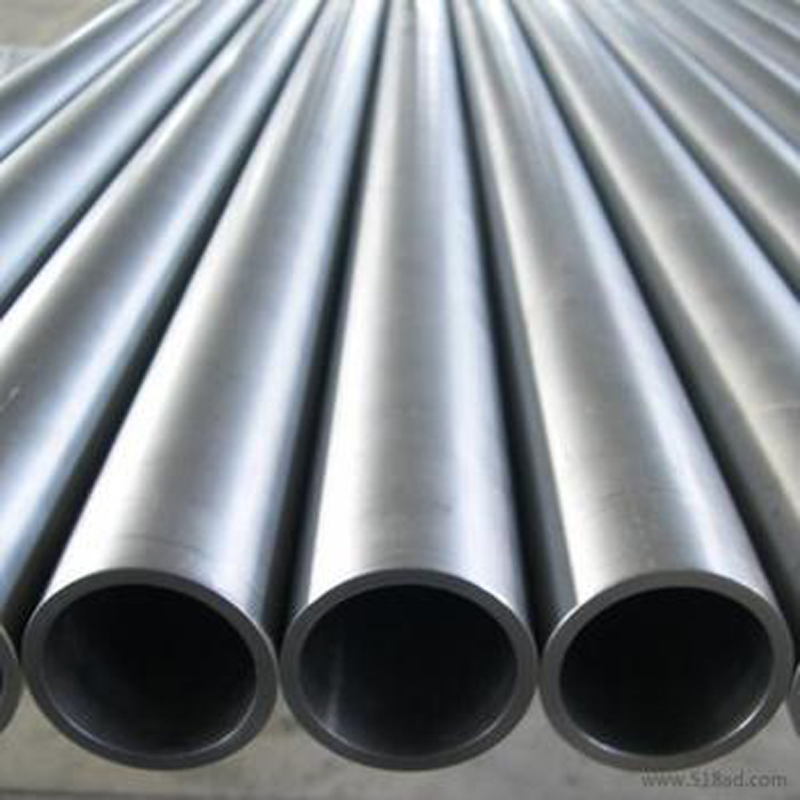
Процес виробництва безшовних труб з нержавіючої сталі
1. Гаряче прокатка (екструдована безшовна сталева труба): нагрівання круглої труби, перфорація, тривалкове похиле прокатка, безперервна прокатка або екструдована труба, діаметр (або зменшення діаметра), охолодження, випрямлення, гідростатичне випробування (або випробування на дефекти), маркування для зберігання.
2. Безшовні сталеві труби холодного прокату (холодного прокату): нагрівання перфорованої головки круглої труби, відпал кислотою, промивання та покриття олією (міднення), багатоканальна холоднотягнута (холоднокатана) труба-заготовка, термічна обробка, випрямлення, гідравлічні випробування (виявлення дефектів), маркування на складі.
За різними методами виробництва їх можна розділити на гарячекатані труби, холоднокатані труби, холодноволочкові труби, екструзійні труби тощо.
1.1 Гарячекатані безшовні труби з нержавіючої сталі зазвичай виготовляються на автоматичному прокатному агрегаті. Суцільна трубна заготовка перевіряється та очищається від поверхневих дефектів, розрізається на потрібну довжину, центруючи на перфорованій торцевій поверхні трубної заготовки, а потім відправляється в нагрівальну піч для нагрівання, перфорується на пуансоні. У перфорації, що постійно обертається та рухається вперед, під дією валка та головки трубна заготовка поступово утворює порожнину, яка називається вовняною трубою. Потім відправляється на автоматичний трубний стан для подальшої прокатки. Нарешті, вся товщина стінки всієї машини, діаметр машини, відповідає вимогам специфікації. Це передовий метод виробництва безшовних сталевих труб гарячекатаних за допомогою установки безперервної прокатки.
1.2. Для отримання безшовних труб меншого розміру та кращої якості необхідно використовувати методи холодного прокатки, холодного волочіння або їх комбінацію. Холодну прокатку зазвичай виконують на двовалковому прокатному стані, а сталеву трубу прокатують у кільцевому отворі, що складається з круглої канавки змінного перерізу та нерухомої конічної вершини. Холодне волочіння зазвичай виконується на одноланцюговій або дволанцюговій машині холодного волочіння з зусиллям від 0,5 до 100 Т.
1.3. Метод екструзії передбачає розміщення нагрітої трубної заготовки в закритому екструзійному циліндрі, а перфоруючий стрижень та екструзійний стрижень рухаються разом, так що екструдовані деталі видавлюються з меншого отвору форми. Цей метод дозволяє виготовляти сталеві труби малого діаметра.
Деталі продукту
| Марка сталі: | 304, 304L, 309S, 310S, 316, 316L, 317, 317L, 321, 347, 347H, 304N, 316L, 316N, 201, 202, S32205 |
| Стандарт: | ASME/ASTM/DIN/EN/JIS |
| Специфікація: | Зовнішній діаметр 10~508 мм |
| Вага: | 1,0-30 мм, або за спеціальним запитом замовника |
| Довжина: | 2-20 метрів, або за спеціальним запитом замовника |
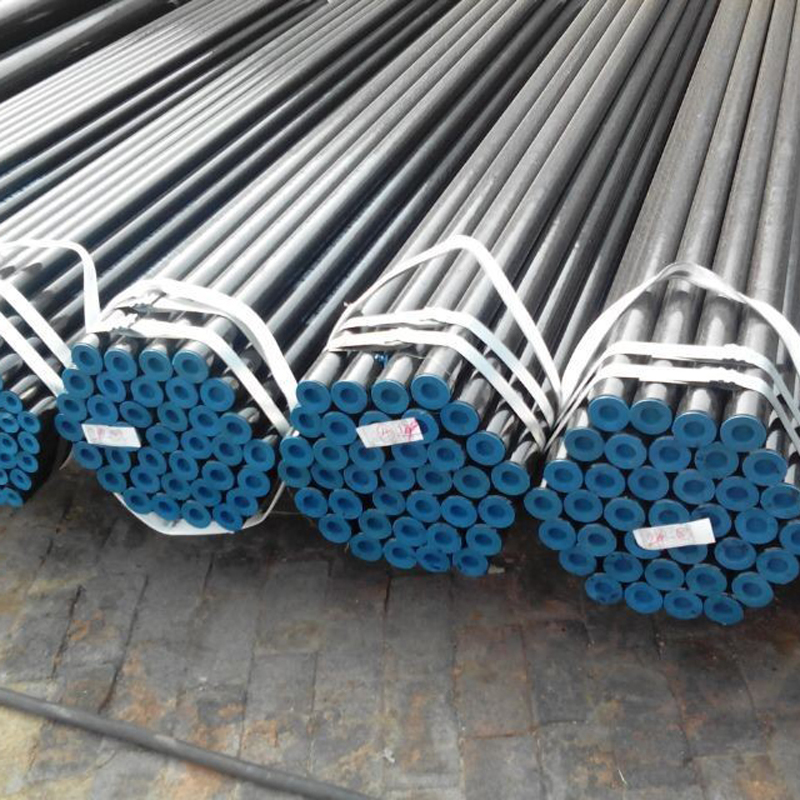
| Пакет: | Стандартний експортний пакет |
| Типи труб: | Безшовні труби з нержавіючої сталі, котельні труби, прецизійні труби, механічні труби, циліндричні труби, трубопроводні труби тощо |
| Млин МТК: | Поставляється перед відправкою |
| Огляд: | Може бути прийнята перевірка третьою стороною, SGS, BV, TUV |
| Порт монтування: | Будь-який порт у Китаї |
| Торговий термін: | FOB, CIF, CFR, EXW тощо. |
| Ціна Термін: | TT або LC у вигляді |
| Наші послуги: | Ми можемо налаштувати відповідно до вимог або креслення замовника, упаковку відповідно до запиту замовника. |
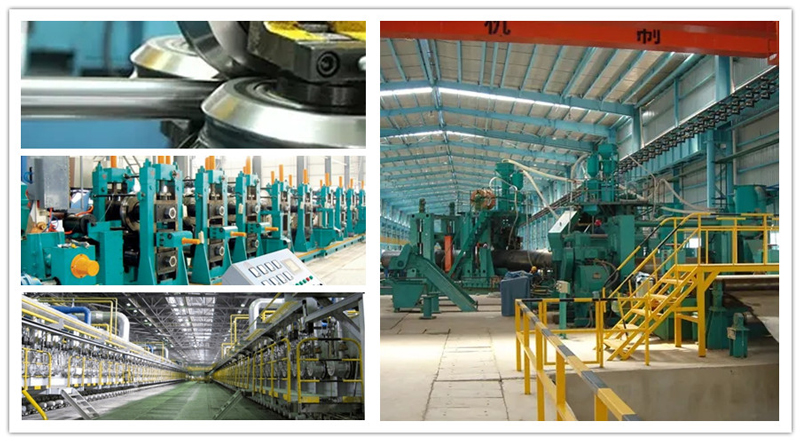
Заводська виставка